Divisão 01 — Metalurgia / Metais Não Ferrosos / Alumínio
Alumínio Tratamento
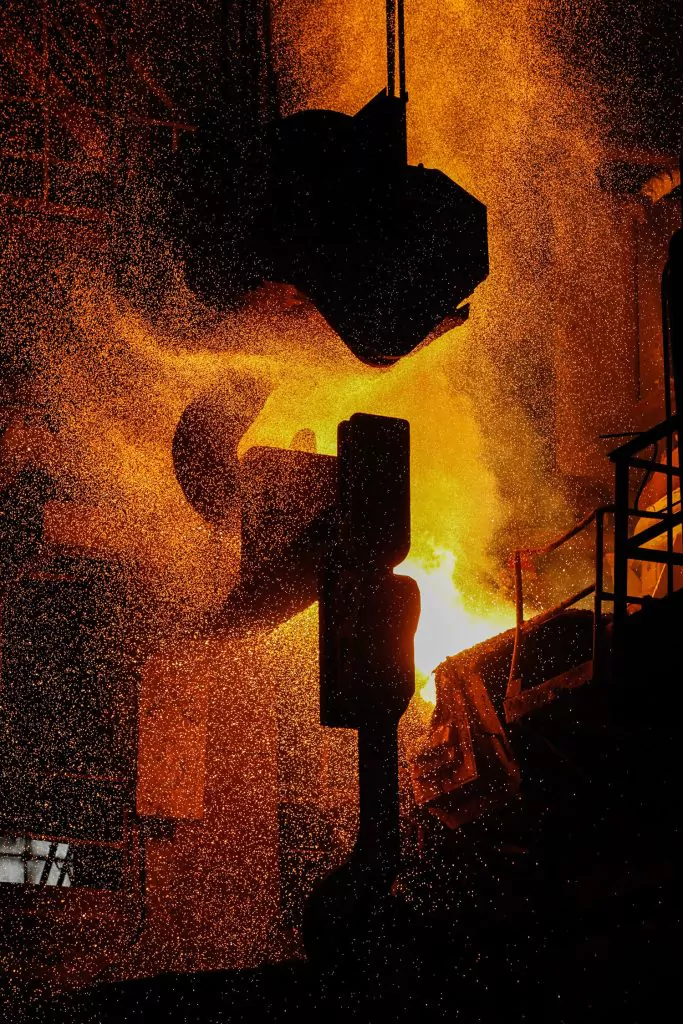
O tratamento do alumínio consiste no tratamento químico do alumínio fundido e das suas ligas — incluindo fluxos de revestimento, remoção de escória e limpeza, desgaseificação, refinamento de grão e modificação — com o objetivo de remover óxidos e hidrogénio dissolvido, recuperar o metal da escória e produzir peças fundidas limpas e de boa qualidade.
A CFC Egypt fabrica uma das gamas mais completas de fluxos para alumínio da região na nossa fábrica de Sadat City. A nossa série EGYFLUX abrange todas as fases do ciclo de fusão e fundição do alumínio — protegendo a superfície do metal fundido contra a oxidação, desgaseificando o metal em massa para remover o hidrogénio dissolvido, recuperando metal a partir das escórias, limpando as paredes do forno, tratando contaminantes específicos das ligas, tais como o excesso de magnésio e metais alcalinos, e facilitando a desmoldagem em moldes permanentes e ferramentas de fundição sob pressão. As diferentes formulações abrangem requisitos de exclusão de sódio, fluoreto, cálcio e combinações destes, de modo a corresponder às especificações das ligas, à conformidade regulamentar e à política ambiental.
01
O que abrange
O tratamento do alumínio abrange doze tipos de produtos, cada um dos quais destinado a uma função específica no ciclo de fusão, manutenção da temperatura e vazamento. Estão disponíveis páginas detalhadas sobre cada tipo de produto através das ligações abaixo.
01
Fluxos de cobertura, remoção de escória e limpeza
Pós e grânulos de fluxo multifuncionais que protegem a superfície da massa fundida contra a oxidação, tratam as escórias para recuperar o metal retido e reduzem as inclusões de óxido em suspensão. O grupo de produtos indispensável para qualquer operação de fusão de alumínio.
02
Fluxo sem sódio
Fluxos de cobertura e formação de escória formulados sem compostos de sódio — essenciais nos casos em que a contaminação por sódio provocaria uma modificação excessiva das ligas de Al-Si ou em que os resíduos de sódio na escória criariam problemas de eliminação. Adequados para ligas modificadas com sódio, nas quais o sódio do fluxo não deve contribuir para o balanço de sódio da liga.
03
Fluxo sem flúor
Formulações de fundente isentas de sais de flúor — eliminando o risco de vapores de HF associado aos fundentes convencionais que contêm flúor, reduzindo os requisitos de extração de vapores e simplificando a eliminação de escória, uma vez que evitam a produção de resíduos sujeitos a regulamentação relativa ao flúor. Adequadas para fundições com limites rigorosos de emissão de vapores.
04
Fluxos sem sódio nem cálcio
Fluxos especializados que não contêm nem sódio nem cálcio — necessários nos casos em que as especificações da liga proíbem ambos os elementos, ou nos casos em que a contaminação por cálcio proveniente de resíduos de fluxo provocaria a formação de lamas ou a acumulação de compostos intermetálicos na massa fundida.
05
Fluxos para remoção de álcalis
Formulações de fluxo reativo concebidas para reduzir as concentrações de metais alcalinos — sódio, lítio e potássio — na massa fundida de alumínio. Níveis elevados de metais alcalinos provocam porosidade, perda de propriedades mecânicas e uma estrutura de óxido deficiente. A remoção de metais alcalinos é especialmente importante no processamento de sucata de alumínio secundário proveniente de fontes mistas.
06
Fluxo para limpeza das paredes do forno
Aplica-se um fluxo especializado nas paredes refratárias do forno para dissolver e remover os acúmulos de óxidos e escórias — os depósitos aderentes que se acumulam acima da linha do banho ao longo do tempo, reduzindo a capacidade do forno e introduzindo contaminação na massa fundida. A limpeza regular das paredes evita a perda de capacidade e prolonga a vida útil do material refratário.
07
Fluxo de desmagnetização
Fluxo reativo para reduzir o excesso de magnésio na massa fundida de alumínio — essencial no processamento de alumínio secundário com teor variável de Mg, ou quando o teor de Mg da liga ultrapassa as especificações. O excesso de Mg provoca fragilidade a quente na fundição sob pressão e dificuldade na desmoldagem das peças; o fluxo desmagnetizante reage com o excesso de Mg e remove-o sob a forma de escória.
08
Fluxo para fundição sob alta pressão
Fluxo formulado especificamente para fornos e cubas de retenção de fundição por injeção sob alta pressão (HPDC) — onde a elevada velocidade do metal e a turbulência durante a injeção exigem uma massa fundida limpa e isenta de óxidos. Reduz as camadas de óxido e as inclusões que causam defeitos superficiais, porosidade e erosão da matriz na produção por HPDC.
09
Fluxo de desgaseificação
Fluxo em pó que liberta gás na massa fundida de alumínio para eliminar o hidrogénio dissolvido. Uma desgaseificação eficaz antes de cada vazamento minimiza a porosidade por gás — o defeito interno mais comum nas peças fundidas de alumínio —, melhorando a estanqueidade à pressão, as propriedades mecânicas e a qualidade das imagens de raios X das peças fundidas críticas.
10
Recuperação de alumínio por skimming a quente
O fluxo é aplicado às escórias quentes recém-desnatadas para recuperar o alumínio metálico remanescente. As escórias quentes podem conter 30–60% de metal arrastado; o fluxo de recuperação, incorporado nas escórias quentes imediatamente após o desnatamento, separa este metal para recuperação, em vez de o enviar para aterro — melhorando o rendimento global do metal e reduzindo os custos de eliminação de resíduos.
11
Comprimidos de desgaseificação
Pastilhas de desgaseificação compactas e pré-medidas (EGYHEX AL) são introduzidas no fundo do forno com uma haste de aço — libertando gás de forma uniforme ao longo de toda a profundidade do banho. Os comprimidos permitem uma dosagem controlada, produzem fumos mínimos em comparação com a desgaseificação com pó e são particularmente adequados para fornos de indução de menor dimensão, fornos de cadinho e conchas, onde a dispersão do pó é impraticável.
12
Agente desmoldante
Os agentes desmoldantes (EGYDYE 10, EGYDYE 88) são aplicados em moldes permanentes, matrizes de fundição por gravidade e núcleos de areia para impedir que o alumínio adira à superfície do molde. Uma boa composição química do agente desmoldante evita a soldadura, protege as superfícies das matrizes contra a erosão e mantém a qualidade da superfície da peça fundida ao longo de muitos ciclos de produção, sem acumulação excessiva de resíduos.
02
Onde é utilizado
A química do tratamento do alumínio é necessária em todas as fundições e instalações de fundição que fundem ligas de alumínio — desde as instalações de fundição de lingotes primários e as células HPDC para a indústria automóvel até às instalações de refundição de alumínio secundário e às fundições por gravidade que trabalham por encomenda.
Fundição sob pressão para a indústria automóvel (HPDC e LPDC)
A fundição sob alta pressão de componentes de motor em alumínio, nós estruturais e caixas de baterias para veículos elétricos exige metal extremamente limpo. Qualquer película de óxido arrastada durante a injeção provoca falhas de solidificação, bolhas superficiais e porosidade que levam à reprovação nos testes de raios X ou de pressão realizados após a fundição. Os produtos químicos de fluxo, desgaseificação e revestimento para fundição sob alta pressão (HPDC) — aplicados no forno de manutenção antes de cada injeção — são controlos de processo críticos para os níveis de qualidade do setor automóvel.
Molde permanente por gravidade e baixa pressão
A fundição por gravidade e por baixa pressão de rodas, cabeças de cilindro e carcaças de bombas utiliza a mesma composição química de fluxo e desgaseificação no forno de fusão, além de agentes desmoldantes nas superfícies das matrizes de aço. A escolha do agente desmoldante — à base de água ou de solvente, taxa de diluição, padrão de pulverização — afeta diretamente a temperatura da matriz, a desmoldagem da peça fundida e o aspeto da superfície. Os agentes desmoldantes CFC EGYDYE são formulados para aplicações em moldes permanentes de alumínio.
Refusão de alumínio secundário
As empresas de refundição que processam sucata de alumínio enfrentam toda a gama de desafios relacionados com a química da fusão: composição variável da liga, níveis elevados de Mg e de álcalis, elevada produção de escória e acumulação de resíduos nas paredes do forno. A gama completa de fundentes para alumínio da CFC — que inclui fundentes de cobertura, de formação de escória, de remoção de álcalis, de desmagnetização, de limpeza das paredes do forno e de recuperação — aborda cada uma destas questões de forma sistemática, melhorando a recuperação do metal e fazendo com que as ligas recicladas voltem a cumprir as especificações.
Fundição de alumínio em areia e concha
As peças fundidas de alumínio em areia — corpos de bombas, caixas de velocidades, componentes marítimos e peças protótipo — requerem a mesma preparação da massa fundida que as peças fundidas por injeção, mas com maior liberdade de conceção para geometrias complexas. O tratamento de desgaseificação e cobertura com fluxo no forno de manutenção remove o hidrogénio antes da vazagem em moldes de areia ou de casca, onde o gás não consegue escapar facilmente através da superfície do molde. O tratamento adequado da massa fundida é a primeira linha de defesa contra a porosidade na fundição por gravidade de alumínio em areia.
03
Produtos CFC para o tratamento do alumínio
A nossa gama completa de produtos de alumínio EGYFLUX e produtos complementares — cobertura, remoção de escória, desgaseificação, isentos de sódio, isentos de fluoreto, isentos de cálcio, remoção de álcalis, desmagnetização, limpeza das paredes do forno, HPDC, recuperação por skimming a quente, pastilhas de desgaseificação e agentes desmoldantes. Todos fabricados em Sadat City, no Egito.
EGYFLUX 400
Retardador de presa do betão e superplastificante (ASTM C-494 - Tipo A, D e G)
EGYFLUX 610
Retardador de presa do betão e superplastificante (ASTM C-494 - Tipo A, D e G)
EGYFLUX 501
Retardador de presa do betão e superplastificante (ASTM C-494 - Tipo A, D e G)
EGYFLUX 900
Retardador de presa do betão e superplastificante (ASTM C-494 - Tipo A, D e G)
EGYFLUX 502
Retardador de presa do betão e superplastificante (ASTM C-494 - Tipo A, D e G)
EGYFLUX 100
Retardador de presa do betão e superplastificante (ASTM C-494 - Tipo A, D e G)
EGYFLUX 504
Retardador de presa do betão e superplastificante (ASTM C-494 - Tipo A, D e G)
EGYFLUX 300
Retardador de presa do betão e superplastificante (ASTM C-494 - Tipo A, D e G)
EGYFLUX 630
Retardador de presa do betão e superplastificante (ASTM C-494 - Tipo A, D e G)
EGYFLUX 950
Retardador de presa do betão e superplastificante (ASTM C-494 - Tipo A, D e G)
EGYFLUX 800
Retardador de presa do betão e superplastificante (ASTM C-494 - Tipo A, D e G)
EGYHEX AL
Retardador de presa do betão e superplastificante (ASTM C-494 - Tipo A, D e G)
EGYFLUX G 501
Retardador de presa do betão e superplastificante (ASTM C-494 - Tipo A, D e G)
EGYDYE 10
Retardador de presa do betão e superplastificante (ASTM C-494 - Tipo A, D e G)
EGYFLUX G 502
Retardador de presa do betão e superplastificante (ASTM C-494 - Tipo A, D e G)
EGYDYE 88
Retardador de presa do betão e superplastificante (ASTM C-494 - Tipo A, D e G)
EGYFLUX G 504
Retardador de presa do betão e superplastificante (ASTM C-494 - Tipo A, D e G)
EGYFLUX G 630
Retardador de presa do betão e superplastificante (ASTM C-494 - Tipo A, D e G)
EGYFLUX G 800
Retardador de presa do betão e superplastificante (ASTM C-494 - Tipo A, D e G)
EGYFLUX 700
Retardador de presa do betão e superplastificante (ASTM C-494 - Tipo A, D e G)
EGYFLUX G 700
Retardador de presa do betão e superplastificante (ASTM C-494 - Tipo A, D e G)
EGYFLUX 600
Retardador de presa do betão e superplastificante (ASTM C-494 - Tipo A, D e G)
EGYFLUX 206
Retardador de presa do betão e superplastificante (ASTM C-494 - Tipo A, D e G)