Traitement de l'aluminium — Flux HPDC
Flux pour moulage sous haute pression
Le flux pour moulage sous haute pression est spécialement conçu pour les fours et les cuves de maintien utilisés dans les opérations de moulage sous haute pression de l’aluminium, où la vitesse élevée du métal lors de l’injection exige une masse fondue propre et exempte de film d’oxyde — tout oxyde entraîné lors de l’injection se fragmente au cours du moulage et ne peut être récupéré, ce qui entraîne des défauts de surface, de la porosité et des défauts de soudure à froid.
Le HPDC est le procédé de moulage de l’aluminium le plus exigeant en termes de qualité de la masse fondue : le métal injecté à une vitesse comprise entre 40 et 80 m/s à travers une buse étroite fragmente les films d’oxyde en particules réparties dans toute la pièce moulée, ce qui provoque l’apparition de cloques après le traitement thermique T6 et une porosité sous-superficielle entraînant l’échec des essais d’étanchéité. Le four de maintien, situé entre le four de fusion et le manchon de coulée, constitue la dernière occasion de nettoyer le métal avant son injection. Le produit EGYFLUX 300 de CFC Egypt est spécialement formulé pour les cuves de maintien HPDC : il protège la surface de la masse fondue et élimine les inclusions d’oxyde du métal pendant le temps de cycle disponible entre deux coulées, ne laissant qu’un minimum de résidus susceptibles d’être transférés vers la matrice ou la pièce moulée.
01
Le flux HPDC dans le moulage sous pression de l'aluminium
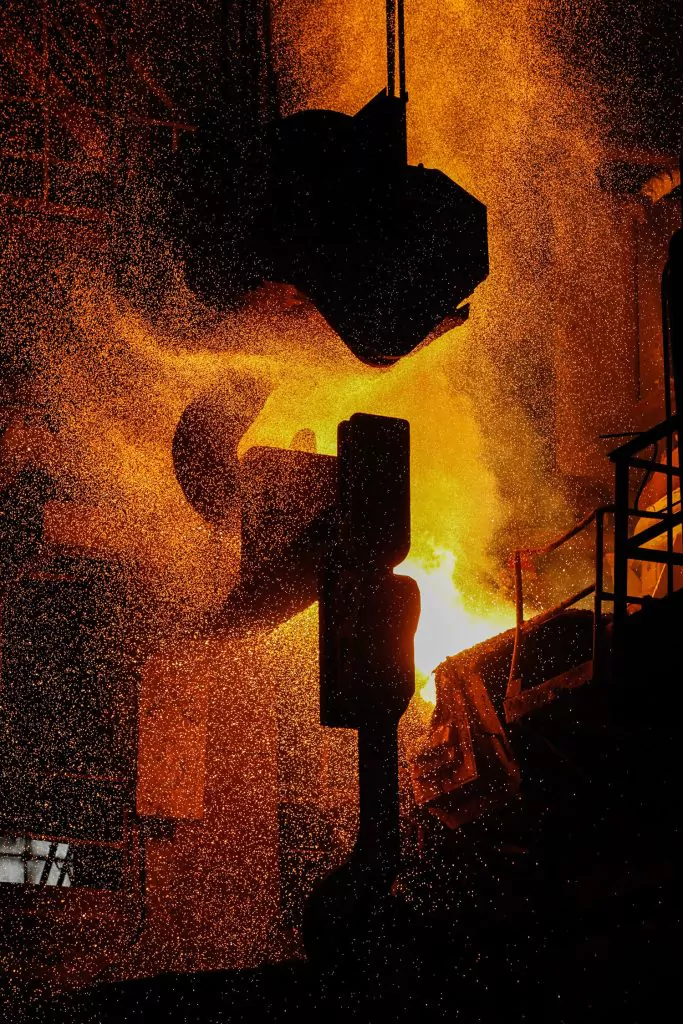
Le flux HPDC est utilisé dans les fours de maintien, les cuves de maintien et les poches de coulée dans le cadre des opérations de moulage sous haute pression de l'aluminium, qu'il s'agisse de pièces moulées structurelles pour l'automobile ou de boîtiers pour l'électronique grand public.
HPDC structurel pour l'automobile
Les pièces moulées sous pression destinées à la structure automobile — tours d’amortisseurs, montants A, châssis de boîtiers de batterie et nœuds de carrosserie — sont fabriquées en alliages d’aluminium et soumises à un contrôle par rayons X, à des essais d’étanchéité et à un traitement thermique T6. Tout film d’oxyde entraîné lors de l’injection crée des défauts internes qui provoquent la formation de cloques après le traitement thermique ou l’échec aux essais de pression. L’application d’un flux HPDC dans le four de maintien avant chaque cycle de production constitue un contrôle de processus essentiel pour obtenir la propreté de la masse fondue requise pour une pièce moulée structurelle sans défaut.
Composants du moteur et de la chaîne cinématique
Les composants de moteur moulés par HPDC — blocs-cylindres, carters d’huile, carters de boîte de vitesses et carters de pompe à eau — doivent être étanches à la pression et présenter des dimensions précises. Les inclusions d’oxyde sous-superficielles provoquent des fuites à travers la paroi de la pièce moulée qui ne sont détectées qu’au cours des essais de pression effectués après l’usinage. Un traitement régulier au flux du métal présent dans le four de maintien avant chaque équipe minimise la quantité d’inclusions d’oxyde et réduit le taux de pièces rejetées lors des essais de pression — ce qui se traduit par une économie directe sur les coûts de fabrication.
Boîtiers de batteries pour véhicules électriques et nœuds structurels
Les boîtiers de batteries pour véhicules électriques comptent parmi les applications HPDC les plus exigeantes : il s’agit de pièces moulées de grande taille, à parois minces et d’importance structurelle, qui doivent satisfaire à des essais rigoureux de étanchéité et de résistance aux chocs. La tendance au « gigacasting » — qui consiste à produire des sections entières de soubassement en une seule coulée HPDC — renforce l’importance de la propreté de la masse fondue, car les défauts d’oxydation présents dans une grande pièce moulée structurelle ne peuvent être ni retravaillés ni éliminés par usinage. Le traitement au flux HPDC des grands fours de maintien alimentant les machines de gigacasting constitue un point de contrôle critique du processus.
Ingénierie générale et produits grand public HPDC
Les pièces moulées à usage général — corps de pompes, boîtiers de vannes, boîtiers électroniques et raccords — sont produites en grande série par HPDC et exigent une qualité de surface constante ainsi qu’une répétabilité dimensionnelle. Bien que le contrôle par rayons X ne soit pas toujours prescrit pour ces pièces, les inclusions d’oxyde provoquent des imperfections de surface sur les faces visibles et affaiblissent les pièces moulées percées et taraudées. Le procédé HPDC est un moyen de contrôle de production peu coûteux qui améliore la qualité de surface et réduit les taux de rebut dans l’ensemble de la production de moulage sous pression d’aluminium à grand volume.
02
Produit de flux CFC HPDC
EGYFLUX 300 — flux pour moulage sous haute pression destiné aux fours de maintien et aux creusets en aluminium, garantissant un métal propre pour l'injection, sans contamination par des résidus de flux.