Alüminyum İşleme — Kaplama, Cüruf Ayırma ve Temizleme

Kaplama, Cüruf Giderme ve Temizleme Akışkanları

Kaplama, cüruf ayırma ve temizleme akışkanları, alüminyum eriyik işlemenin temel ürün grubunu oluşturur — kaplama akışkanları, atmosferik oksidasyonu önlemek için eriyik yüzeyinde koruyucu bir bariyer oluşturur; cüruf ayırıcı akışkanlar, metal geri kazanımını en üst düzeye çıkarmak için oksit tabakasından hapsolmuş metali ayırır; temizleme akışkanları ise eriyik kütlesine dağılır, askıda kalan oksit kalıntılarını topaklaştırır ve giderir.

CFC Egypt’ın EGYFLUX serisi, toz ve granül formlarda bu üç işlevi de yerine getirir. Toz tipler, açık havuzlu fırın yüzeylerinde hızla yayılır; granül tipler ise toz kontrolü yapılan ortamlarda veya akışkanın havaya karışmadan kalın bir cüruf tabakasına tırmıkla yedirilmesi gereken durumlarda tercih edilir. Birçok ürün, tek bir formülasyonda kaplama, cüruf oluşturma ve temizleme işlevlerini bir araya getirerek, işleme sürecinde gerekli olan ürün sayısını azaltır. Tüm ürünler Sadat City tesisimizde üretilmekte olup, alüminyum döküm işlemlerinde yankı fırınları, indüksiyon fırınları, pota eriticiler ve tutma kapları için uygundur.

01

Bu Akıların Kullanıldığı Yerler

Alüminyum alaşımlarının eritildiği her tesiste — yerçekimi ve kalıplı dökümhanelerden ikincil yeniden eritme tesislerine ve ekstrüzyon kütük dökümhanelerine kadar — kaplama, cüruf giderme ve temizleme akışkanları gereklidir.

Yankılama ve İndüksiyon Fırınları

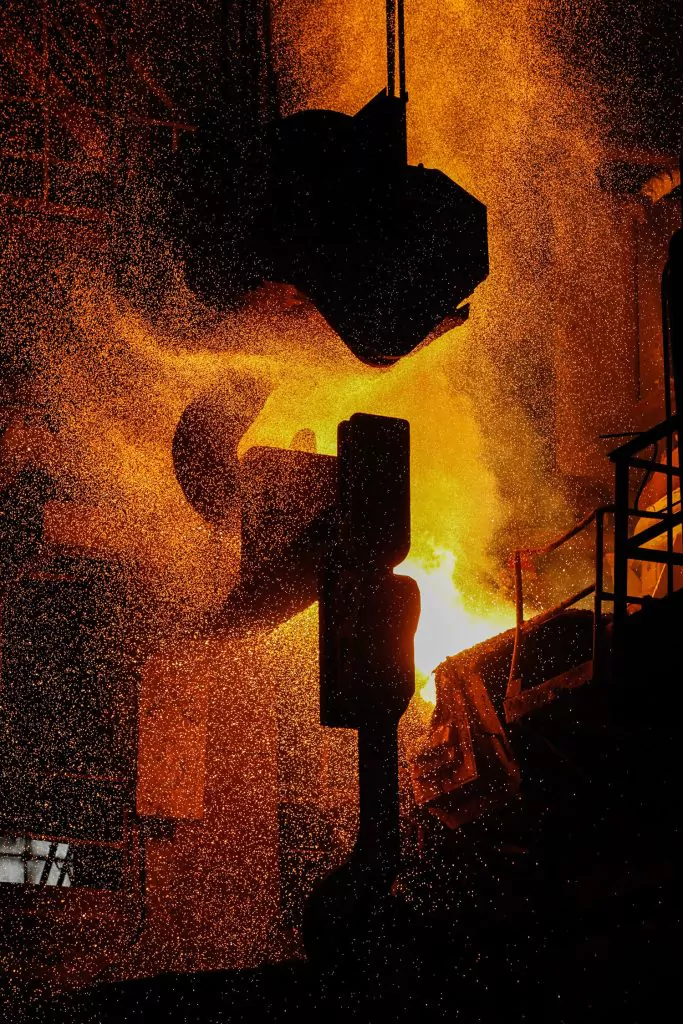
Açık banyo yüzeyli büyük kapasiteli yankılama fırınlarında, eritme ve tutma döngüsü sırasında eriyik yüzeyi korumasız bırakılırsa metal hızla oksidasyona uğrar. Yük erimeye başlar başlamaz örtücü akı uygulanır ve her cüruf alma işleminden sonra bu akı yenilenir. İndüksiyon fırınları, indüksiyon bobininin yarattığı banyo sirkülasyonuna karışmayan granül tipler kullanıldığında daha iyi sonuç verir.

İkincil Alüminyum Yeniden Ergitme

Hurda beslemeli yeniden eritme tesisleri, birincil işlemlere kıyasla önemli ölçüde daha fazla cüruf üretir; zira hurda yüzeyleri fırına girmeden önce yüksek derecede oksitlenmiştir. Yükleme döngüsünün başlangıcından itibaren uygulanan, hem kaplama hem de cüruf oluşturma işlevine sahip bir akı, eriyik yüzeyini korur ve cüruf tabakasını, sıyırma işlemi sırasında verimli metal geri kazanımı için hazırlar. Cürufta metal kaybını azaltmak, ikincil işlemlerde verimi etkileyen en önemli faktördür.

Yerçekimi ve Basınçlı Döküm Tutma Fırınları

Üretim dökümünde — ister yerçekimi kalıcı kalıp, ister düşük basınçlı veya yüksek basınçlı kalıp dökümü olsun — bekletme ocağı veya potası, dökümler arasında uzun süreler boyunca belirli bir sıcaklıkta tutulur. Bu bekletme süresi boyunca devam eden oksidasyon, banyo yüzeyinde oksit birikmesine neden olur ve eriyik içine oksit filmleri karışmasına yol açar. Vardiya boyunca düzenli olarak kaplama ve temizlik işlemleri yapılması, eriyik yüzeyini korur ve döküm kalite gereksinimlerini karşılayacak kadar metal kütlesini temiz tutar.

Kütük ve Külçe Dökümü

Ekstrüzyon ve haddeleme endüstrileri için kullanılan kütük ve külçe döküm makineleri, döküm ürününde son derece düşük oksit kalıntısı sayısına ihtiyaç duyar; zira oksit filmleri, sonraki üretim aşamalarında yüzey çizgilerine, kalıp izlerine ve mekanik özelliklerde dağılıma neden olur. Her döküm döngüsünden önce tutma fırınının akı ile temizlenmesi işlemi, hat içi filtreleme ile birleştirildiğinde, yüzey kalitesi kritik olan alüminyum ürünler için gerekli eriyik temizliğini sağlar.

02

CFC Kaplama, Cüruf Giderme ve Temizleme Akı Ürünleri

Toz ve granül formundaki EGYFLUX 500 serisi ile EGYFLUX 600–800 serisi, alüminyum alaşımları için eriyik yüzey koruması, cüruf işleme ve toplu temizlik alanlarının tamamını kapsamaktadır.

EGYFLUX 501

Beton priz geciktirici ve süperakışkanlaştırıcı (ASTM C-494 - Tip A, D ve G)

EGYFLUX 502

Beton priz geciktirici ve süperakışkanlaştırıcı (ASTM C-494 - Tip A, D ve G)

EGYFLUX 504

Beton priz geciktirici ve süperakışkanlaştırıcı (ASTM C-494 - Tip A, D ve G)

EGYFLUX 630

Beton priz geciktirici ve süperakışkanlaştırıcı (ASTM C-494 - Tip A, D ve G)

EGYFLUX 800

Beton priz geciktirici ve süperakışkanlaştırıcı (ASTM C-494 - Tip A, D ve G)

EGYFLUX G 501

Beton priz geciktirici ve süperakışkanlaştırıcı (ASTM C-494 - Tip A, D ve G)

EGYFLUX G 502

Beton priz geciktirici ve süperakışkanlaştırıcı (ASTM C-494 - Tip A, D ve G)

EGYFLUX G 504

Beton priz geciktirici ve süperakışkanlaştırıcı (ASTM C-494 - Tip A, D ve G)

EGYFLUX G 630

Beton priz geciktirici ve süperakışkanlaştırıcı (ASTM C-494 - Tip A, D ve G)

EGYFLUX G 800

Beton priz geciktirici ve süperakışkanlaştırıcı (ASTM C-494 - Tip A, D ve G)

03

Sık Sorulan Sorular

Kaplama, cüruf oluşumu ve temizlikle ilgili teknik soruların yanı sıra, akı seçimi ve uygulaması konularındaki sorular da anlaşılır bir şekilde yanıtlanmaktadır. Uygulamaya özel rehberlik için teknik ekibimizle iletişime geçin.

Erimiş alüminyum banyosunun yüzeyine bir kaplama akısı yayılır; bu sayede metali fırın atmosferinden fiziksel olarak ayıran ve oksidasyonu önleyen koruyucu bir erimiş tabaka oluşur. Cüruf akıtıcı akı, cüruf tabakasına (havuz yüzeyinde biriken oksit bakımından zengin malzeme) mekanik olarak işlenir; bu işlem, hapsolmuş metalik alüminyum damlacıklarını oksit matrisinden ayırır ve metalin tekrar fırına akmasını sağlar. Birçok CFC EGYFLUX ürünü, bu iki işlevi tek bir formülasyonda birleştirir; böylece tek bir ürün, eritme sırasında yüzeyi korur ve daha sonra cüruf sıyırma işlemi sırasında cürufun içine işlenir.

Kaplama akısı öncelikle eriyik yüzeyinde etki eder ve metalin iç kısmına nüfuz etmez. Temizleme akısı ise — daldırma ya da mekanik karıştırma yoluyla — eriyik içine dağılmak üzere tasarlanmıştır; burada askıda kalan oksit filmlerini ve kalıntıları ıslatıp topaklaştırarak bunların birleşmesine ve yüzeye çıkarak uzaklaştırılmasını sağlar. Temizleme işlemi, eriyik temizlik endekslerini iyileştirir ve kritik dökümlerde soğuk kapanma, dolmama ve kalıntı gözenekliliği gibi oksit kaynaklı döküm kusurları riskini azaltır.

Alüminyum için tipik kaplama akısı uygulama oranları, eriyik tonu başına 1 ila 3 kg aralığındadır; bu akısı, eritme döngüsünün başlangıcında banyo yüzeyine ince ve düzgün bir tabaka halinde uygulanır ve her cüruf alma işleminden sonra yenilenir. Kesin oran, fırın tipine (yankılı, indüksiyonlu, pota), alaşım kalitesine, eritme sıcaklığına ve fırın atmosferine bağlıdır. CFC teknik temsilcileri, işletmenize özel doğru başlangıç oranını ve dozajlama sırasını önerebilir.

CFC, EGYFLUX 501, 502, 504, 630 ve 800 toz ürünlerinin yanı sıra, kaplama, cüruf oluşturma ve temizleme uygulamaları için granül eşdeğerlerini (EGYFLUX G 501, G 502, G 504, G 630, G 800) üretmektedir. Toz tipleri hızlı bir şekilde dağılır ve açık banyolu fırınlarda yüzeye yayılmaya uygundur; granül tipler ise toz kontrolünün önemli olduğu veya akışkanın havaya karışan kaybı en aza indirerek cüruf tabakasına nüfuz etmesi gereken durumlarda tercih edilir. Alaşımınız ve fırın tipinize göre seçim konusunda rehberlik için CFC ile iletişime geçin.
Bizimle konuşun

Alüminyum işleriniz için kaplama, cüruf giderme veya temizleme akısı mı ihtiyacınız var?

Fırın türünüzü, alaşım sınıfınızı ve mevcut cüruf kaybı veya eritme temizliği ile ilgili sorunlarınızı bize bildirin. Teknik ekibimiz, prosesiniz için en uygun EGYFLUX ürününü, formunu (toz veya granül) ve dozaj oranını önerecek ve deneme aşamasından seri tedarike kadar size destek verecektir.