Division 01 — Métallurgie / Réfractaires
Matériaux réfractaires Matériaux
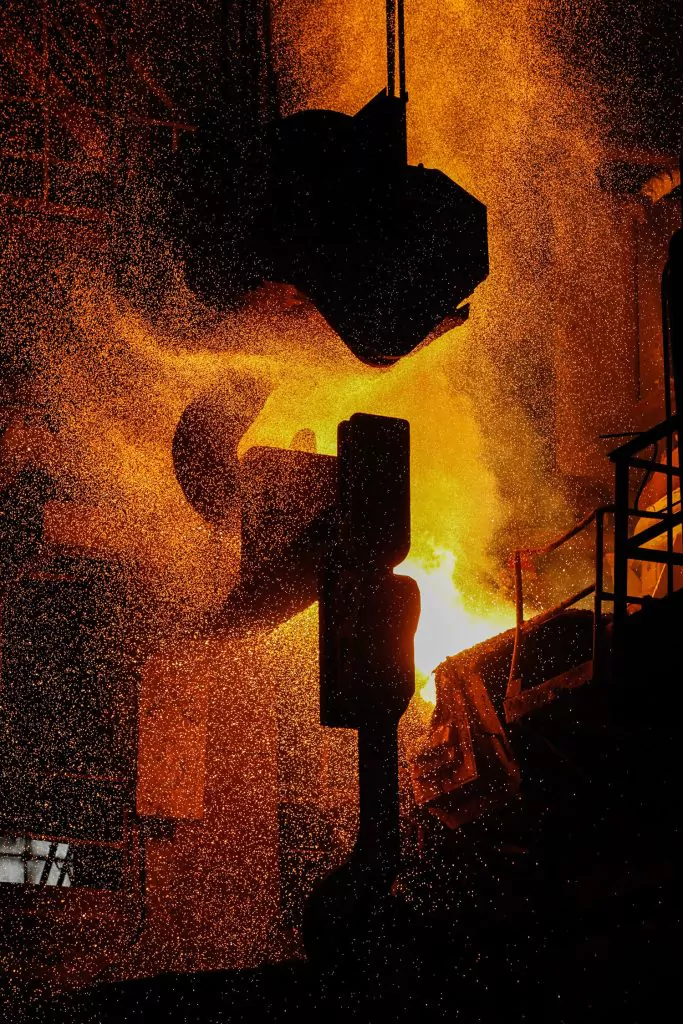
Les matériaux réfractaires désignent les revêtements, enduits et consommables résistants à la chaleur qui supportent les températures extrêmes de la fusion et de la coulée : revêtements de fours et de poches de coulée, composés de ragréage et revêtements de protection.
Dans toute fonderie, les matériaux réfractaires constituent la première ligne de protection entre le métal en fusion, dont la température varie entre 650 et 1 650 °C, et l'enveloppe structurelle des fours et des poches de coulée. Une revêtement réfractaire qui cède en cours de coulée constitue un incident de sécurité du procédé ; un revêtement qui s’use de manière inégale réduit la durée de vie et introduit des impuretés dans la masse fondue. CFC Egypt fabrique une gamme de composés de ragréage réfractaires — EGYPATCH M et EGYPATCH F pour la réparation des fours et des poches de coulée, et EGYPATCH 220 pour des applications spécialisées — dans son usine de Sadat City. Ces produits permettent aux fonderies de prolonger la durée de vie du revêtement entre deux arrêts complets pour le regarnissage, grâce à des réparations ponctuelles ciblées. Pour les systèmes de revêtement complets — bétons réfractaires, mélanges à damer, réfractaires moulés et matériaux isolants —, la division commerciale de CFC s'approvisionne et fournit une gamme complète de produits réfractaires venant compléter nos propres fabrications. Consultez également la catégorie « Matériaux de ragréage » dans la section « Traitement des métaux ferreux ».
01
Ce qu'il couvre
Les matériaux réfractaires de fonderie se répartissent en groupes fonctionnels en fonction de leur utilisation dans les processus de fusion et de coulée.
01
Matériaux de colmatage
Composés de ragréage réfractaires (EGYPATCH M, EGYPATCH F, EGYPATCH 220) destinés à la réparation ponctuelle des revêtements usés de fours, de poches de coulée et de surfaces de moules. Appliqués à froid ou à tiède sur les zones endommagées entre deux cuvées, ces matériaux de ragréage rétablissent l'épaisseur minimale de revêtement nécessaire à un fonctionnement sûr, prolongeant ainsi la durée de vie entre deux opérations de réfection complète du revêtement. EGYPATCH M est à base de magnésie et destiné aux applications ferreuses à haute température ; EGYPATCH F est à base d'argile réfractaire et destiné aux poches et fours pour fonte grise et fonte ductile.
02
Revêtements de fours et de poches de coulée
Systèmes complets de revêtement réfractaire pour fours à induction, coupoles, fours à arc électrique et poches de coulée — bétons réfractaires, mélanges à damer, éléments préfabriqués et matériaux à appliquer à la truelle, sélectionnés en fonction du métal, de la température et des conditions d'exploitation spécifiques. Approvisionnés et fournis par la division commerciale CFC. Contactez-nous pour discuter de vos besoins en matière de revêtement, des dimensions de vos récipients, du type de métal et de la durée de vie visée.
03
Revêtements réfractaires
Revêtements colloïdaux et réfractaires appliqués sur la face de travail d’un revêtement afin d’étanchéifier la surface, de réduire la pénétration du métal et de prolonger la durée de vie du matériau réfractaire entre deux réparations. Les revêtements réfractaires se distinguent des revêtements de moules : ils sont appliqués sur les équipements de manutention des métaux (poches de coulée, canaux de coulée, filtres) plutôt que sur la face du moule, et sont formulés pour résister à de multiples cycles thermiques plutôt que pour un usage unique.
04
Matériaux isolants
Les bétons isolants, les panneaux et les matériaux en nappes sont appliqués derrière ou entre le revêtement de travail et le revêtement de sécurité afin de réduire les pertes thermiques et la consommation d'énergie du four, et de contrôler les gradients de température au sein de la structure du revêtement. Une isolation thermique efficace réduit les coûts énergétiques liés à la fusion et au maintien en température, et prolonge la durée de vie du revêtement de travail en limitant les variations de température auxquelles il est soumis pendant les cycles de chauffage et de refroidissement. Des briques isolantes légères (conductivité thermique de 0,5 à 1,0 W/m·K, masse volumique apparente de 0,8 à 1,2 g/cm³) sont disponibles pour l’isolation de la face chaude et de la face arrière.
05
Briques réfractaires moulées
Une gamme complète de briques moulées classées en fonction de leur teneur en alumine : argile réfractaire siliceuse (25–30% Al₂O₃) pour les fours à tunnel, les revêtements de chaudières et les cheminées industrielles ; argile réfractaire (35–45%) pour les fours à usage général, les fours à chaux, fours à verre, réacteurs pétrochimiques et revêtements d’incinérateurs ; argile réfractaire alumineuse (50–65%) pour les préchauffeurs de ciment, les fours rotatifs à ciment et les poches de coulée d’acier ; argile à haute teneur en alumine (70–85%) pour les hauts fourneaux, fours électriques à arc (EAF), zones de combustion des fours et fours de fusion d’aluminium ; et à haute teneur en alumine liée au phosphate (jusqu’à 85% d’Al₂O₃) pour les applications soumises à une forte usure et nécessitant une résistance élevée à la chaleur. Des briques isolantes légères complètent la gamme de briques.
06
Produits non façonnés (monolithiques)
Réfractaires monolithiques moulés, projetés ou appliqués à la truelle : bétons réfractaires traditionnels à liant hydraulique (40–97% Al₂O₃) pour les sols de fours et les réparations de revêtements de fours, les bétons à faible teneur en ciment (LCC) pour une densité et une résistance à chaud supérieures dans les revêtements de poches de coulée et les répartiteurs, et les bétons isolants légers pour les barrières thermiques dans les chaudières et les réchauffeurs de process. Les mortiers de jointoiement comprennent des mortiers humides à prise à l’air (30–72% Al₂O₃, faible retrait, haute résistance à chaud) et des mortiers secs à prise thermique tels que l’ACR-HM80, résistant jusqu’à 1 650 °C.
07
Réfractaires spécialisés
Produits à liant à base de cordiérite (ACR-Cord1 et ACR-Cord2) fournis comme accessoires de four résistants aux chocs thermiques pour l'industrie de la céramique et du carrelage ; du kaolin calciné utilisé comme liant et matière première pour les bétons réfractaires et les mortiers ; et des pièces sur mesure — poche de coulée, manchon et buse — fabriquées selon des plans pour le contrôle des flux dans la sidérurgie.
02
Où sont-ils utilisés ?
Les matériaux réfractaires sont indispensables partout où du métal en fusion est stocké, transféré ou coulé. Chaque fonderie et aciérie dépend de l'intégrité de ses revêtements réfractaires pour assurer un fonctionnement sûr et continu.
Fours à induction
Les fours à induction constituent l'équipement de fusion le plus courant dans les fonderies de fer et d'acier modernes. Leur revêtement réfractaire — généralement un creuset en silice ou en alumine compacté par vibration à sec — est soumis à d'intenses cycles thermiques, à la turbulence du métal due à l'agitation par induction et à l'attaque chimique des scories. Les schémas d’usure du revêtement sont bien définis ; des réparations ciblées au niveau de la ligne de scories et de la base du creuset entre deux coulées peuvent prolonger considérablement la durée de vie du revêtement. Les matériaux de réparation doivent adhérer rapidement au revêtement de base et résister à la coulée suivante sans s’affaisser ni s’écailler.
Poche de coulée
Les poches de coulée transportent le métal en fusion du four vers les moules et sont soumises à de violents chocs thermiques — passant du froid à 1 500 °C puis inversement — à chaque cycle de production. Les revêtements des poches de coulée doivent présenter une réfractarité élevée, une résistance aux fissures dues aux chocs thermiques, ainsi qu’une stabilité chimique face au métal et à ses additifs de traitement (magnésium dans la fonte ductile, fondants dans les alliages de cuivre). Le rapiéçage des poches entre les coulées, au niveau de la ligne de coulée et de la zone de la buse, prolonge leur durée de vie et permet de maintenir la température du métal entre le four et le moule.
Fours à arc électrique (EAF)
Les fours à arc électrique destinés à la fusion de l’acier fonctionnent aux températures les plus élevées de la fonderie — jusqu’à 1 650 °C — et utilisent des revêtements réfractaires basiques (magnésie ou dolomite) compatibles avec le laitier basique oxydant du processus de fabrication de l’acier. Les revêtements des fours à arc électrique sont soumis à un rayonnement intense de l’arc, à la turbulence du métal et à l’attaque du laitier ; dans de nombreuses fonderies, des réparations sont effectuées dans les zones de forte sollicitation (directement sous l’arc et au niveau de la ligne de laitier) entre chaque coulée. Des matériaux de réparation à base de magnésie, à haute résistance et à prise rapide, sont indispensables pour maintenir la productivité sans allonger les cycles de refroidissement.
Glissières, goulottes et canaux de transfert
Des réfractaires monolithiques coulables tapissent les canaux de coulée, les goulottes de transfert et les bassins de coulée par lesquels le métal en fusion s'écoule de la poche de coulée vers le moule. Ces surfaces doivent être suffisamment lisses pour empêcher la formation de turbulences dans le flux de métal, chimiquement stables face à l'attaque du métal et suffisamment résistantes pour supporter des cycles thermiques répétés. Les composés de ragréage appliqués sur les zones usées prolongent la durée de vie des goulottes et des canaux avant qu’un regarnissage complet ne soit nécessaire, ce qui permet de maintenir la qualité de l’écoulement du métal et de minimiser le risque d’inclusions dues à l’érosion des réfractaires.
Fours de fusion de l'aluminium
Les fours de fusion de l'aluminium — fours à réverbère, fours rotatifs basculants et fours à creuset à résistance — fonctionnent à des températures plus basses (650 à 800 °C) que les fours destinés aux métaux ferreux, mais sont confrontés à des défis différents : les composés de sodium et de fluorure présents dans les fondants d’aluminium attaquent les réfractaires à base de silice standard ; c’est pourquoi on privilégie les revêtements à base d’alumine ou de magnésie. Des réparations régulières au niveau des zones de contact avec le fondant prolongent la durée de vie du revêtement dans les fours à aluminium soumis à un traitement intensif par fondant, ce qui réduit la fréquence et le coût des arrêts complets liés au remplacement du revêtement.
03
Produits réfractaires CFC
Mélanges de ragréage réfractaires fabriqués par CFC Egypt : EGYPATCH M (à base de magnésie), EGYPATCH F (à base d'argile réfractaire) et EGYPATCH 220. Pour des systèmes de revêtement complets et une gamme plus étendue de produits réfractaires, veuillez contacter notre division commerciale.
EGYFLUX SSF
Retardateur de prise et superplastifiant pour béton (ASTM C-494 - Type A, D & G)
EGYTAB CU
Retardateur de prise et superplastifiant pour béton (ASTM C-494 - Type A, D & G)
EGYFLUX CU
Retardateur de prise et superplastifiant pour béton (ASTM C-494 - Type A, D & G)
EGYFLUX CU CR
Retardateur de prise et superplastifiant pour béton (ASTM C-494 - Type A, D & G)
EGYFLUX CU 900
Retardateur de prise et superplastifiant pour béton (ASTM C-494 - Type A, D & G)
EGYFLUX CU 500
Retardateur de prise et superplastifiant pour béton (ASTM C-494 - Type A, D & G)
EGYFLUX 400
Retardateur de prise et superplastifiant pour béton (ASTM C-494 - Type A, D & G)
EGYDYE 88
Retardateur de prise et superplastifiant pour béton (ASTM C-494 - Type A, D & G)
EGYDYE 10
Retardateur de prise et superplastifiant pour béton (ASTM C-494 - Type A, D & G)
EGYHEX AL
Retardateur de prise et superplastifiant pour béton (ASTM C-494 - Type A, D & G)
EGYFLUX 950
Retardateur de prise et superplastifiant pour béton (ASTM C-494 - Type A, D & G)
EGYFLUX 300
Retardateur de prise et superplastifiant pour béton (ASTM C-494 - Type A, D & G)
EGYFLUX 100
Retardateur de prise et superplastifiant pour béton (ASTM C-494 - Type A, D & G)
EGYFLUX 900
Retardateur de prise et superplastifiant pour béton (ASTM C-494 - Type A, D & G)
EGYFLUX 610
Retardateur de prise et superplastifiant pour béton (ASTM C-494 - Type A, D & G)
EGYFLUX 645
Retardateur de prise et superplastifiant pour béton (ASTM C-494 - Type A, D & G)
EGYFLUX 206
Retardateur de prise et superplastifiant pour béton (ASTM C-494 - Type A, D & G)
EGYFLUX 600
Retardateur de prise et superplastifiant pour béton (ASTM C-494 - Type A, D & G)
EGYFLUX G 700
Retardateur de prise et superplastifiant pour béton (ASTM C-494 - Type A, D & G)
EGYFLUX 700
Retardateur de prise et superplastifiant pour béton (ASTM C-494 - Type A, D & G)
EGYFLUX G 800
Retardateur de prise et superplastifiant pour béton (ASTM C-494 - Type A, D & G)
EGYFLUX G 630
Retardateur de prise et superplastifiant pour béton (ASTM C-494 - Type A, D & G)
EGYFLUX G 504
Retardateur de prise et superplastifiant pour béton (ASTM C-494 - Type A, D & G)
EGYFLUX G 502
Retardateur de prise et superplastifiant pour béton (ASTM C-494 - Type A, D & G)
EGYFLUX G 501
Retardateur de prise et superplastifiant pour béton (ASTM C-494 - Type A, D & G)
EGYFLUX 800
Retardateur de prise et superplastifiant pour béton (ASTM C-494 - Type A, D & G)
EGYFLUX 630
Retardateur de prise et superplastifiant pour béton (ASTM C-494 - Type A, D & G)
EGYFLUX 504
Retardateur de prise et superplastifiant pour béton (ASTM C-494 - Type A, D & G)
EGYFLUX 502
Retardateur de prise et superplastifiant pour béton (ASTM C-494 - Type A, D & G)
EGYFLUX 501
Retardateur de prise et superplastifiant pour béton (ASTM C-494 - Type A, D & G)
EGYPART 205
Retardateur de prise et superplastifiant pour béton (ASTM C-494 - Type A, D & G)
EGYPATCH 220
Retardateur de prise et superplastifiant pour béton (ASTM C-494 - Type A, D & G)
EGYPART 263
Retardateur de prise et superplastifiant pour béton (ASTM C-494 - Type A, D & G)
EGYPATCH F
Retardateur de prise et superplastifiant pour béton (ASTM C-494 - Type A, D & G)
EGYPATCH M
Retardateur de prise et superplastifiant pour béton (ASTM C-494 - Type A, D & G)
EGYSLAG
Retardateur de prise et superplastifiant pour béton (ASTM C-494 - Type A, D & G)
EGYFEED
Retardateur de prise et superplastifiant pour béton (ASTM C-494 - Type A, D & G)
EGYCOVER
Retardateur de prise et superplastifiant pour béton (ASTM C-494 - Type A, D & G)
EGYSET
Retardateur de prise et superplastifiant pour béton (ASTM C-494 - Type A, D & G)
EGYBINDER
Retardateur de prise et superplastifiant pour béton (ASTM C-494 - Type A, D & G)
EGYCOAT 410 GR
Retardateur de prise et superplastifiant pour béton (ASTM C-494 - Type A, D & G)
EGYCOAT 370
Retardateur de prise et superplastifiant pour béton (ASTM C-494 - Type A, D & G)
EGYCOAT 360
Retardateur de prise et superplastifiant pour béton (ASTM C-494 - Type A, D & G)
EGYCOAT 345
Retardateur de prise et superplastifiant pour béton (ASTM C-494 - Type A, D & G)
EGYCOAT 342
Retardateur de prise et superplastifiant pour béton (ASTM C-494 - Type A, D & G)
EGYCOAT 400 GR
Retardateur de prise et superplastifiant pour béton (ASTM C-494 - Type A, D & G)
EGYCOAT 155 GR
Retardateur de prise et superplastifiant pour béton (ASTM C-494 - Type A, D & G)
EGYCOAT 113 GR
Retardateur de prise et superplastifiant pour béton (ASTM C-494 - Type A, D & G)
EGYCOAT 110 GR
Retardateur de prise et superplastifiant pour béton (ASTM C-494 - Type A, D & G)